电 话:xxxx-00000000
传 真:xxxx-000000
邮 箱:xxxxx.cn
地 址:xxxxxxxxxx
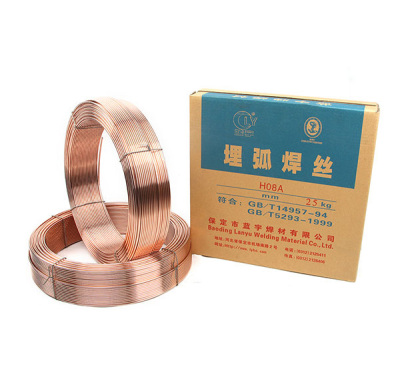
埋弧焊(SAW)因熔深大、效率高,常用于中厚板结构(如压力容器、船舶、桥梁、管道)。其焊丝相关缺陷主要集中在焊缝成形不良、气孔、裂纹、夹渣、未熔合等。以下从焊丝本身、匹配材料、工艺参数、操作与设备四个维度系统说明预防措施。
一、焊丝本身的质量控制(源头预防)
焊丝表面清洁
焊丝须无油污、锈迹、水分、氧化皮。
存放环境湿度<60%,开封后尽快用完;长期停用需密封防潮。
焊丝化学成分与尺寸
按母材选配焊丝+焊剂组合(如Q345用H08MnA+HJ431或SJ101)。
焊丝直径偏差≤±0.05mm,椭圆度小,避免送丝不稳。
焊丝挺度与缠绕
焊丝应挺直、不乱绕,避免送丝阻力大造成电弧不稳。
二、焊丝与焊剂(或保护介质)匹配
焊剂防潮与烘焙
熔炼焊剂:250–300℃×1–2h;烧结焊剂:300–350℃×1–2h。
回收焊剂需过筛、去掉熔渣,且新旧混合比例受控。
气体保护类埋弧(如金属粉芯+保护气)
保护气体纯度≥99.9%,流量平稳,防风措施到位。
三、工艺参数预防(针对典型缺陷)
1. 气孔(H₂、N₂、CO气孔)
使用低氢焊剂、焊丝充分祛湿;
加大电流或减慢速度以改善气体逸出;
焊剂覆盖厚度40–60mm,避免空气侵入。
2. 裂纹(热裂纹、冷裂纹)
焊丝脱硫、磷(如含Mn、Ti);
控制热输入,避免过大熔池;
预热与层温控制(尤其高强钢);
焊后缓冷或消氢处理。
3. 夹渣
焊丝伸出长度适中(25–40mm);
焊剂撒布均匀、无断流;
多层焊清渣充分,避免内角夹渣。
4. 未熔合/未焊透
合理匹配电流、电压、速度:
电流过小→未熔;过大→烧穿;
电压过高→电弧不稳、咬边。
焊丝对中准确,偏移量≤1.5mm。
5. 咬边、余高过大
电压与速度匹配,采用双丝/多丝工艺改善成形;
焊丝角度与行走线居中。
四、设备与操作管理
导轨与对中
使用跟踪装置或激光对中,避免跑偏。
环境控制
风速>2m/s需设挡风屏;
湿度大时禁止露天施焊。
五、质量验证建议
首件做RT/UT+力学性能;
定期做焊接工艺评定(WPS/PQR);
焊丝批次进来做熔敷金属扩散氢复测。
一句话总结
埋弧焊丝缺陷预防=干净干燥的焊丝焊剂+正确匹配+平稳工艺参数+准确对中送丝+环境受控。


 内销电话:0312-2125411 / 8929298 / 8929187
 出口电话:0312-8929136 邮箱:lanyu@lanyuhc.com
 公司地址:河北省保定市望都县经济开发区蒙牛路1号
 进入手机站